


汽车车架焊接节气装置省气效果实测
汽车车架的机器人焊接工位承载大量拼接接头,厚板坡口填充、薄板筋板搭接分布在同一套工装轨迹内,电弧热输入随板厚、坡口形式持续变动。原有供气方案把流量固定在单一数值,整条焊缝全程维持相同的气体输出,厚板施焊阶段勉强满足屏蔽条件,薄板区域的气体供给超出熔池防护需要,空行程变位、工件装夹、焊枪清理阶段,气体依旧向外排放,长期累积形成可观的气体损耗。WGFACS节气装置适配这类多接头复合施焊场景,接入原有气路之后,依靠电流信号驱动流量调节,落实按需供给,电流大则多,电流小则少,可省气40%-60%。
车架产线的工艺边界决定气量调节的上下区间,厚板多层多道焊的熔池热辐射范围更广,空气侵入风险更高,对应流量设置向区间上限靠拢。薄板搭接焊的熔池体量小,气流冲击容易搅动熔池表面,流量下限需要结合现场通风条件反复匹配,气流扰动较强的工位,下限取值适度抬高,避免焊缝表层出现氧化痕迹。信号采集链路直接对接焊机输出回路,不改动机器人原有运动程序,信号采样的响应节奏贴合电弧变化,引弧阶段的预送气时序独立设置,给熔池建立稳定屏蔽层,收弧阶段的流量衰减曲线跟随熔池冷却节奏,规避收尾位置出现气孔缺陷。
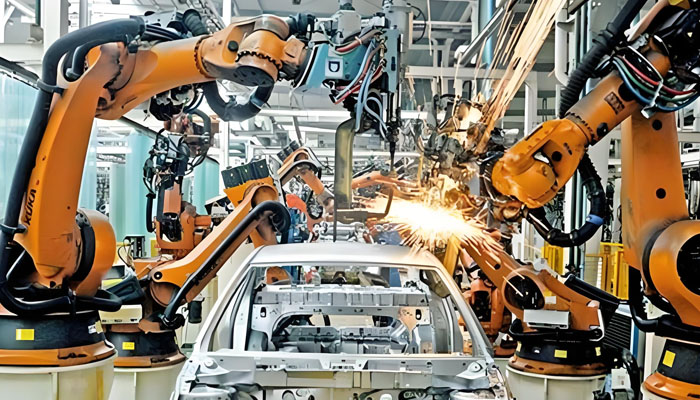
WGFACS节气装置投运之后,车间采集的数据维度跳出单纯的气瓶消耗统计,把电弧导通时长、变位待机时长、不同接头类型对应的气体消耗量纳入记录。同车型车架的焊缝构成相对固定,厚板焊缝占比、薄板焊缝占比可以在数据里直观区分,不同占比会带来用气节约幅度的差异。厚板焊缝占比偏高的工位,整体耗气基数偏大,调节动作带来的减量空间更明显,薄板焊缝集中的工位,流量调节的变化幅度收窄,节约幅度随之回落。待机时段的微流量维持,是整套方案里容易被忽略的部分,喷嘴内部保留微量气流,阻挡车间空气倒灌,减少下次引弧时气孔的产生概率。
气路配套状态会直接影响调节效果的稳定表现,前端调压组件的输出波动会传导至阀体,造成流量控制出现偏移,管路内部残留的油污杂质,会附着在比例阀阀芯表面,改变阀体的流量输出特性。定期对管路支路做吹扫清理,保持气体输送通道洁净,阀芯的动作线性度能够维持更长周期。不同车型切换生产时,接头分布、焊接参数同步变动,装置内部的流量映射曲线可以单独保存,车型切换时直接调取对应的参数组,减少现场调试投入。参数调整过程优先以焊缝外观和无损检测结果作为判断依据,不单纯追求气体消耗数值的下降。

车架属于承载构件,焊缝质量管控优先级高于降耗目标,WGFACS节气装置调试完成之后,会持续跟踪焊缝的内部缺陷、力学性能、飞溅附着状态。流量调节带来的气流变化,不会改变电弧的热传导规律,参数匹配合理的前提下,焊缝成型的连续性可以维持稳定。喷嘴与工件之间的距离、焊枪姿态、工位通风条件,都会改变保护气幕的形态,这些环境变量需要和流量参数放在一起统筹,单一参数的调整很难独立完成工艺平衡。
不同车型车架的焊缝排布、板厚组合存在区别,对应的流量映射曲线可以单独保存,车型切换生产时直接调用,不用反复试焊调整参数。所有参数的改动都以焊缝外观、内部缺陷检测结果作为判断依据,不会单纯追求更低的气体消耗。WGFACS节气装置动态供气方式适配车架机器人焊接的多变工况,把保护气的供给和电弧状态关联起来,在满足承载构件焊接质量要求的前提下,压缩不必要的保护气体损耗。
热门推荐
更多案例-

2025-12-08
摩托车零部件焊接节气设备
read more在当下摩托车配件生产车间里,安川焊接机器人已成了不可或缺的核心设备。摩托车配件不像其他大型机械部件,···
-

2026-01-14
航天器结构焊接智能气阀
read more航天器结构焊接作为航天制造的核心关键工序,直接决定航天器的结构强度、密封性能与在轨运行可靠性。该领域···
-

2025-12-15
双撑部件弧焊节气阀
read more在现代制造业体系中,摩托车双撑部件焊接是保障车辆安全性能的核心工序。双撑作为摩托车驻车支撑的关键结构···
-

2025-08-28
驾驶室骨架焊接智能省气装置
read more在重工制造业中,驾驶室骨架作为设备操作人员的安全防护核心,其焊接质量直接关系到作业安全。这类骨架多由···