


克鲁斯焊接机器人“省气”不降质
弧焊工序保护气体的消耗构成,可划分为有效保护时段与非焊接待机时段两大板块。常规供气模式下,气体流量参数一经设定便保持恒定,引弧预送气、收弧滞后送气以及程序空行程阶段,供气流量不会随电弧热输入变化而调整。克鲁斯焊接机器人多用于连续化弧焊产线,程序跳转频次高,动作间隙密集,恒定流量供气模式会产生可观的无效气体损耗。WGFACS省气装置可适配克鲁斯焊接机器人,接入原有气路之后,重构供气的逻辑,依托电弧信号完成流量动态调节,实现40%-60%的气体节省。
按需供给的调控逻辑建立在电弧电流与熔池保护需求的对应关系之上。电弧电流直接决定熔池热输入规模,电流大则熔池延展范围增加,所需保护气体的覆盖面积同步提升,供气流量随之上调;电流小则熔池收缩,维持稳定保护效果所需的气体流量相应降低,系统下调输出流量。装置采集实时电弧电流信号生成流量映射曲线,流量变化跟随电流连续平滑过渡,规避阶跃式流量切换引发的气流扰动。信号链路的响应特性需要匹配弧焊工艺窗口,起弧阶段的流量爬升速率、收弧阶段的流量衰减斜率,均需要和熔池凝固过程匹配,降低氧化缺陷出现的概率。
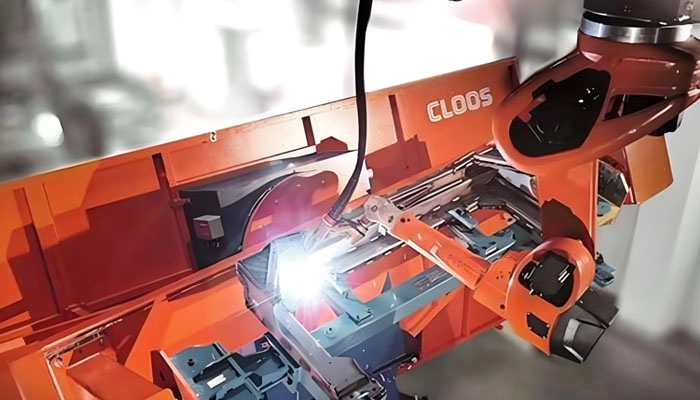
克鲁斯焊接机器人控制系统具备标准化的信号输出接口,电弧电流、电弧状态、程序段识别信号可直接接入WGFACS省气装置的信号采集单元。单条焊接程序内部包含多层焊道,打底、填充、盖面工序对应的电流区间存在区分,装置可依据程序段识别信号,结合电流参数同步适配供气规模。多机器人并行布局的产线内,各台设备独立完成信号采集与流量调节,单元之间不存在控制耦合。气源管路存在固有压力脉动,装置内置稳压模块,削弱上游供气压力波动对末端焊枪出口流量的干扰,保障熔池区域气流状态稳定。
不同母材与焊接工艺对保护气流场的耐受区间存在差异。厚板多层多道焊接过程热输入持续处于较高水平,熔池高温停留时间更长,气流场的稳定性不足会提升氧化夹杂与飞溅生成概率。薄板高速焊接工况电流水平偏低,过量气流会扰动熔滴过渡形态,带走电弧区域热量,干扰焊缝成型质量。铝合金MIG焊接对气流层流状态敏感,流量的无序波动会破坏熔滴过渡的连续性。混合气焊接工况下,配气单元负责气体组分配比,省气装置仅对总输出流量实施调控,两类单元功能边界清晰,工艺调试过程中参数之间的互相干扰较少。

WGFACS省气装置投用后的运维管控围绕气路工况与信号链路展开。上游气源压力维持在规定区间,进气压力持续偏低时,调节元件会持续开大开度补偿压力损失,流量映射关系出现偏移。管路密封性能衰减、接头微渗漏会造成流量计采集数值和实际保护流量产生偏差,定期开展流量比对校验,维持调控基准的有效性。前置过滤组件随运行时长逐步吸附杂质,流通截面缩减会拉长流量调节响应时延,按照工况负荷安排滤芯检查作业。工艺参数变更时,同步复核电流区间对应的流量曲线,完成参数调整后,持续采集焊道成型状态、飞溅水平以及气体消耗数据,评估参数适配效果。
产线工况的长期稳定性,是评估这套供气改造方案的核心维度。熔池保护效果维持稳定,单位焊缝长度的气体消耗呈现可控的下行趋势,并且该状态可以在连续班次的生产周期内保持稳定,代表调控系统已经和原有焊接工艺体系完成适配。WGFACS省气装置在克鲁斯焊接机器人上的应用,核心价值在于让供气行为跟随电弧热输入动态变化,实现供气节奏和焊接热过程的长期匹配,长期运行的气体消耗数据可以直观体现这套调控模式的运行效果。
热门推荐
更多案例-

2025-07-22
汽车车顶焊接节流器
read more在汽车制造业的焊接环节,弧焊机器人占据着举足轻重的地位。它们凭借高度的自动化操作、稳定的焊接质量以及···
-

2025-09-09
电机壳体焊接弧焊节流器
read more汽车电机壳体作为电机的核心保护部件,需承受发动机运转时的高温与振动,其焊接质量直接影响电机密封性与使···
-

2026-01-30
变速器壳体焊接节能设备
read more摩托车零部件制造领域中,焊接工艺的可靠性直接关乎整车动力传递与行驶安全,变速器壳体作为核心承载部件,···
-

2025-11-07
摩配消声器焊接节气阀
read more在摩配制造体系中,消声器作为控制排气噪音与高温气流的关键部件,其焊接质量直接影响使用性能与耐久性。消···