


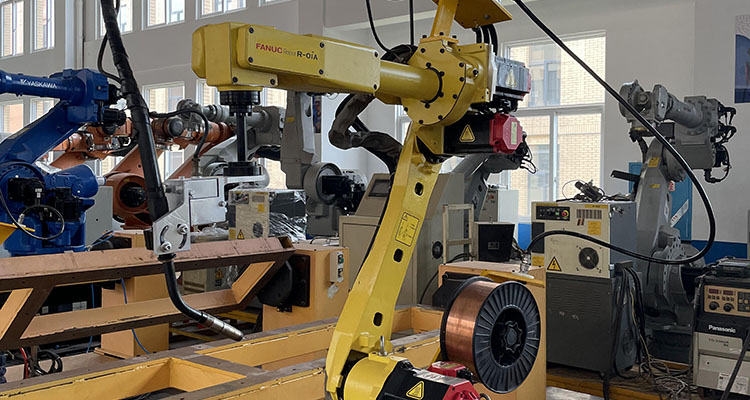
发那科弧焊机器人H型钢柱焊接节气装置
H型钢柱的焊缝结构特征,使得保护气体的消耗在单根构件的焊接周期内呈现差异化分布。翼板与腹板形成四条纵向主焊缝,坡口深度大,熔敷金属填充层级较多,焊接工序包含打底、填充、盖面多个阶段;腹板周边布置的加劲肋、端板以及连接板,衍生出大量断续短焊缝。主焊缝需要连续施焊,附属构件焊缝分段间断作业,同一焊接工位的用气需求持续变动,常规供气回路多采用固定流量参数,无法适配实时工况。发那科弧焊机器人应用于该类构件批量焊接作业时,气体供给量与工艺实际需求之间的偏差持续存在,WGFACS节气装置可适配发那科焊接机器人,贴合H型钢柱焊接工况,重构供气逻辑,电流大则大电流小则少,节气40%-60%。
主焊缝施焊过程中,焊接电流参数存在阶段性波动。打底工序电流数值偏低,熔池体积较小,行进速度平缓;填充层焊接电流提升,焊枪摆动范围扩大,热输入同步增加;盖面工序需要管控焊缝余高与表面成型质量,电流参数回落至适中区间。厚规格H型钢柱主焊缝的焊道排布可达十余道至二十余道,单条焊缝内部电流变化幅度显著。固定流量参数一般参照高电流填充工况设定,打底与盖面阶段会出现富余气量,这部分气体无法形成有效保护,直接从焊枪喷嘴向外逸散。
附属构件焊缝的用气损耗具备另一类特征。加劲肋与端板坡口焊缝长度有限,起弧、熄弧动作频次较高,定位焊的作业时长更短。焊枪在两段焊缝之间移动过程中电弧熄灭,供气阀门未同步调整,预设流量持续输出。单根H型钢柱包含大量此类短焊缝,电弧中断阶段的气体空放时长持续累积。单位焊缝长度对应的气体消耗量,断续焊缝往往高于长距离主焊缝,差值来源于电弧间歇时段的无效供气。
构件翻转工序对应的工艺间歇,属于容易被忽略的用气时段。大规格H型钢柱需要翻转工位,完成另一侧主焊缝的焊接,吊装、定位、工装夹紧的流程耗时不等,电弧处于停止状态,保护气体依旧按照既定参数持续输送。该时段在生产台账中没有单独标注,累积的气体消耗占有一定比重。
WGFACS节气装置接入原有焊接系统,不改动弧焊工艺核心判定逻辑。控制信号取自焊机输出电流,供气阀门开度跟随电流幅值同步调整,按需供给,电流大则多,电流小则少。打底阶段电流偏低,供气维持基础保护阈值;填充层电流上升,供气流量同步上调;盖面阶段电流回落,气量同步缩减。熄弧之后保留短时供气,维持高温熔池区域的气体屏蔽,延时参数依照现场工况条件设定。整套调节动作跟随电弧状态变化,不设置固定档位,规避通断切换带来的供气突变。

H型钢柱焊接对应的电流区间跨度较大,是装置调试阶段需要重点考量的内容。主焊缝填充阶段与附属短焊缝的电流区间差距明显,流量上下限仅依托主焊缝标定,附属焊缝供气余量偏大;仅依托附属焊缝标定,主焊缝大电流工况下的保护效果难以保障。调试工作依托实体构件开展,选取多种常规规格H型钢柱进行试焊,观测打底、填充、盖面各阶段熔池成型状态,核验附属焊缝起弧位置熔合质量,划定适配两类作业形式的调节区间。区间参数确定后,同规格构件可沿用,更换构件规格时再做复核。
工况效果评估依托构件焊接数据开展。将流量变化曲线与电流输出曲线置于同一时序维度比对,核验供气阀门对起弧、熄弧信号的响应速度,确认电流升降过程中供气调节不存在明显滞后。气体消耗数据依照焊缝类型分类统计,主焊缝以焊缝长度计量,附属焊缝以焊道数量计量,翻转等待时段单独统计。月度数据结合构件加工吨位汇总统计,单吨构件气体消耗的变化趋势能够清晰体现。焊接质量层面,气孔、咬边、表面氧化等缺陷检出水平维持平稳。
H型钢柱从组立装配到成品交付,气体消耗分散在各个工序节点,单项损耗数值并不突出,叠加之后形成可观的生产成本。WGFACS节气将供气流量与电弧运行状态建立联动匹配,构件规格与焊缝排布不发生改动,气体消耗的统计数据会呈现合理回落。
热门推荐
更多案例-

2026-01-30
变速器壳体焊接节能设备
read more摩托车零部件制造领域中,焊接工艺的可靠性直接关乎整车动力传递与行驶安全,变速器壳体作为核心承载部件,···
-

2026-01-14
航天器结构焊接智能气阀
read more航天器结构焊接作为航天制造的核心关键工序,直接决定航天器的结构强度、密封性能与在轨运行可靠性。该领域···
-

2026-02-03
铝锂合金弧焊智能节流器
read more在高端制造领域,铝锂合金凭借低密度、高比强度、优异的抗腐蚀性能,成为航空航天、新能源汽车、高端装备等···
-

2026-02-02
钣金焊接省气设备
read more在现代工业生产的洪流中,焊接作为制造业的核心工艺之一,贯穿于各类产品的生产全过程,而焊接保护气体的消···