


OTC焊机焊接保护气节气设备
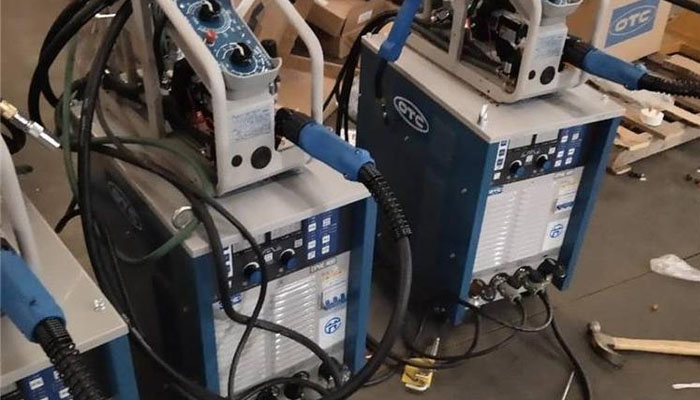
OTC焊机在二保焊、氩弧焊工位使用广泛,电弧燃烧时熔池需要保护气屏蔽,电流大小决定熔池受热规模,保护气需求随之变化。大多数工位沿用的定值供气模式,气量按工位最大工况设定后长时间不变,电弧燃烧时是勉强够用,电弧熄灭、焊枪空走、工件换位的时段,气体照常排放,这部分排放不参与熔池保护,长期累积是一笔不小开销。WGFACS节气设备可适配OTC焊机的供气回路做动态调节,把保护气供给熔池实际需求相匹配,在维持焊缝成型质量的前提下,气体节约40%-60%。
先看OTC焊机工位的保护气需求变化。焊接电流决定熔池受热规模,电流大,熔池摊开,保护需求上升;电流小,熔池收缩,保护需求下降。OTC焊机在焊接过程中持续输出电流信号,这个信号携带熔池受热的实时信息。机器人和手工焊工位里,电流在不同焊道、不同工件间变化,保护气需求随之波动。定值供气用同一个流量覆盖全部时段,焊接时勉强够用,空走、换位、层间等待时则是明显的超额排放。节气效果的空间,集中在空走排放和超额供给两块。
空走与换位时段的排放削减,是节气效果直接的落点。焊接循环里,焊枪在焊缝之间移动、工件换位、变位机调整姿态的时段,电弧熄灭,不存在熔池,定值供气维持满额排放。设备识别电弧熄灭信号后压低输出,焊枪移动、工件换位、层间等待期间不再维持满额排放,空走时段的无效用气被削减下来。弧焊工位一天里起弧、收弧、换位频繁,空走时段累加起来占比可观,这一块的削减,节气效果直观可见。
小电流工况的超额供给压缩,是节气效果的另一个落点。OTC焊机在不同焊道、不同工件的电流差异明显,定值供气按工位最大电流设定,低电流焊道、薄板小电流焊接时,供气明显超出熔池防护需要。设备依靠电流信号判断熔池受热规模,电流小,供气输出随之收窄,低电流阶段不再按峰值流量供气,超额供给被压缩。多层多道焊接的每一道次,供气贴合熔池当下的防护需求,多余的气体释放被收拢。
换型后的供气匹配,让节气效果保持稳定。OTC焊机工位多工件、多规格排产,工件换型后焊接参数变化,电流区间随之变动。定值供气按最宽工况设定,小规格构件焊接时供气明显超出需求,换型后靠人工调整气路流量,调不到位既影响质量又留不住节气空间。设备依靠电流信号自主调节,换型后供气动作自动跟随,不需要为每种构件单独设定供气参数,节气效果在不同构件的生产批次里保持一致。
设备把节气逻辑落到执行上,以焊机电流信号判断电弧状态,实现按需供给,电流大则多,电流小则少。电弧引燃、电流抬升,设备同步加大气体输出,保障高温熔池的气体屏蔽;电流回落、熔池收缩,供气量随之下调;电弧熄灭、焊枪空走或工件换位的阶段,供气收至基础水平,不再维持满流量排放。供气动作跟随电弧状态实时变化,OTC焊机工位里分散的冗余排放被逐一收拢,供气规模贴合熔池当下的防护需求。

节气效果不能以牺牲焊缝质量为代价。OTC焊机焊接的结构件焊缝多承担承载作用,气孔、夹渣、未熔合类缺陷会显著削弱强度,返修和废品成本远高于节省的气体。保护气不足会让空气侵入熔池,诱发气孔缺陷;供气过量又会扰动熔融金属,影响成型。设备在动态调节中保留供气下限,介质流量不会低于维持熔池防护的最低标准,电弧全程保持稳定的气体屏蔽环境。设备削减的是超出防护需求的冗余气体,起弧、收弧阶段的供气时序保持稳定,基础防护不受影响。改造完成后安排试板焊接,结合外观检查和必要的探伤确认焊缝状态,符合工艺要求后投入批量生产。
设备的接入方式适配OTC焊机工位条件。设备本体紧凑,串接在保护气管路中,安装在气源柜周边或焊机基座区域,不影响工位原有布局。信号线路对接焊机电流采集端口,获取实时工况用于调节,焊接参数、焊机设置都不需要改动,原有操作习惯得以保留。OTC焊机可能是手工焊、也可能是配套机器人,无论哪种配置,设备独立采集焊机电流信号,互不干扰,车间根据生产安排分批加装,降低一次性改造对产线运行的影响。
OTC焊机焊接工位配置WGFACS节气设备,落实按需供给,电流大则多,电流小则少,保护气输出贴合OTC焊机的工况特点,连续施焊保持充足供气,空走、换位、层间等待阶段控制介质释放,低电流区间压缩超额供给,换型后自主适配供气。焊缝成型与工艺规范维持一致,保护气消耗量得到管控,工位介质成本下降,节气效果在OTC焊机连续焊接生产里落地显现。
热门推荐
更多案例-

2025-08-16
动车车体焊接节气装置
read more在动车车体的制造流程中,焊接工艺是保障车体结构强度与密封性的关键环节。随着制造业自动化的推进,弧焊机···
-

2025-11-14
叉车车架焊接节气设备
read more在工业制造领域向智能化、高效化大步迈进的转型浪潮之中,机器人焊接技术正坚定不移地朝着精准化、低碳化的···
-

2025-06-18
高尔夫球棒弧焊省气装置
read more在当代工业制造体系中,高尔夫球棒的生产模式正经历深刻变革,传统手工制造工艺逐渐向智能化、自动化焊接技···
-

2025-08-01
太阳能支架焊接智能节气阀
read more在太阳能支架的生产领域,随着制造业自动化水平的提升,机械手弧焊已成为主流生产方式。这些自动化设备凭借···