


钢结构焊接混合气大幅降本的新出路
钢结构构件加工场地的焊接作业,长期受混合气采购成本牵制,大批量生产状态下,气体消耗带来的开支会持续侵蚀项目收益。很多钢结构加工厂在焊接工艺定型之后,气路参数就长期保持固定数值,很少针对焊缝本身的热输入变化做动态调整。厚板坡口、拼接接头、补强板等不同部位的施焊需求存在差异,单一不变的供气方式很难匹配整套构件的焊接全过程,造成大量气体冗余消耗。WGFACS省气设备重构混合气供气逻辑,动态适配焊接工况需求,气体节约40%-60%。
钢结构施焊过程里,焊缝成型依靠电弧熔化母材与填充金属,熔池在高温环境下极易和空气中的氧氮发生反应,混合气持续覆盖熔池表面,用来抑制这类反应。熔池的大小和温度区间由焊接电流决定,电流数值发生变动,高温金属暴露的范围随之改变,对保护气体的需求量也会产生变化。厚板坡口填充作业,电流设置偏高,熔融金属区域更大,需要足够的气体维持防护。薄板拼接或是盖面焊阶段,电流下调,熔池收缩,不需要维持同等体量的气体输出。固定供气方案不会识别这类工况差异,气体供给量始终维持同一个水平,多余的气体直接向外排放。
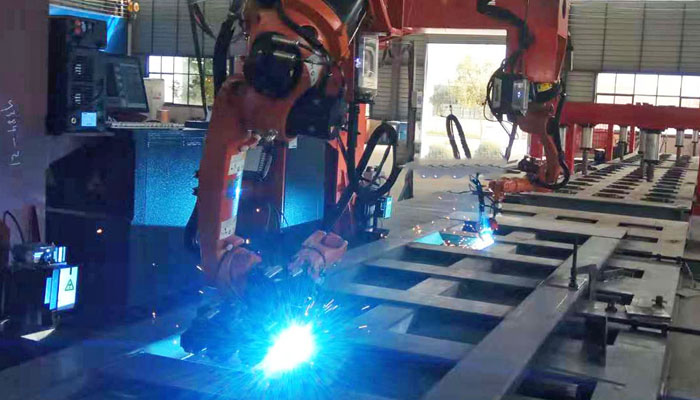
一条完整钢结构焊缝的成型过程,会穿插多次焊枪移动、位置校正,电弧在这些动作阶段停止燃烧。电弧熄灭之后,熔池逐步冷却,金属氧化风险快速降低,保护气体不再承担工艺防护作用,但传统气路依旧保持出气状态。钢结构工件焊缝走向复杂,长短焊缝交错排布,焊枪切换点位的动作频繁,这类无施焊动作的间隙累积起来,形成规模可观的无效耗气。依靠现场人员定时调节减压阀,只能完成固定档位的气量改动,无法跟上电弧电流瞬时变化的节奏,很难削减气体浪费。
WGFACS省气设备接入钢结构焊接现场原有气路,读取焊接过程实时电流信号完成气量调节,实现保护气体按需供给。整套装置接入工作不会改动已经固化的焊接轨迹与工艺参数,现场生产线不用停工做大幅度改造,新旧钢结构产线都可以完成适配部署。气量输出跟随电流信号同步变动,电流大则多,电流小则少,供气体量跟随熔池实际防护需求发生变化,不再沿用统一不变的流量标准。
电流维持高位开展厚板坡口填充作业时,设备提升混合气输出量,气流包裹电弧与熔融金属区域,隔绝空气组分接触熔池内部。稳定的气体环境减少熔滴飞溅,焊缝内部不易产生气孔,熔合深度满足钢结构构件的验收标准,成型状态和原有供气条件下的工件保持一致。气量提升过程平缓,不会出现气流冲击扰动熔池的情况,焊缝成型质量不会出现波动。

电流降低开展表层盖面或是薄板拼接作业,设备同步下调混合气输出量,保留基础防护能力。适度的气流持续覆盖小型熔池,避免焊缝表面氧化变色,不会因为气量不足产生表面瑕疵。气量下调之后,混合气消耗得到控制,持续批量生产带来的耗材节约效果逐步显现,不会对焊缝成型品质造成负面影响。
焊枪移动换位,电弧熄灭进入工序间歇阶段,设备把供气流量压低,管路内部保留微弱压力,阻挡车间内粉尘、水汽顺着焊枪喷嘴侵入气路内部。气路与喷嘴维持洁净状态,电弧重新引燃的瞬间,气量跟随电流信号快速回升,及时形成气体防护层,焊缝起弧位置不会出现缺气带来的成型缺陷,整条焊缝的成型连续性得到保障。
WGFACS省气设备投入钢结构焊接产线后,能够去除施焊全流程内多余的混合气消耗,气体耗材开支得到压缩。整套动态供气机制只调整气体供给体量,原有焊接工艺保持不变,焊缝成型状态稳定。持续的动态适配,让混合气的使用贴合钢结构不同焊道的真实防护需求,减少不必要的耗材支出,为钢结构加工项目控制生产成本提供可行路径。
热门推荐
更多案例-

2024-03-19
汽车车身焊接节气阀
read more在现代车身焊接生产线上,气体的使用量往往是一个容易被忽视却又影响深远的环节。很多人可能觉得,只要焊缝···
-

2025-11-25
坐垫支撑弧焊省气装置
read more在摩托车制造业的精密链条中,摩托车坐垫支撑焊接环节犹如一颗关键齿轮,其质量与效率直接影响着整车的品质···
-

2026-03-10
皮卡车身焊接气体节能装置
read more在皮卡制造产业中,车身焊接质量直接决定整车安全性能、耐用性与市场竞争力。皮卡兼顾载货与乘用功能,车身···
-

2025-12-05
管道系统焊接节流器
read more在船舶制造体系中,管道系统是保障船舶动力传输、燃油输送、淡水供应的 “血管网络”,其焊接质量直接关系到···